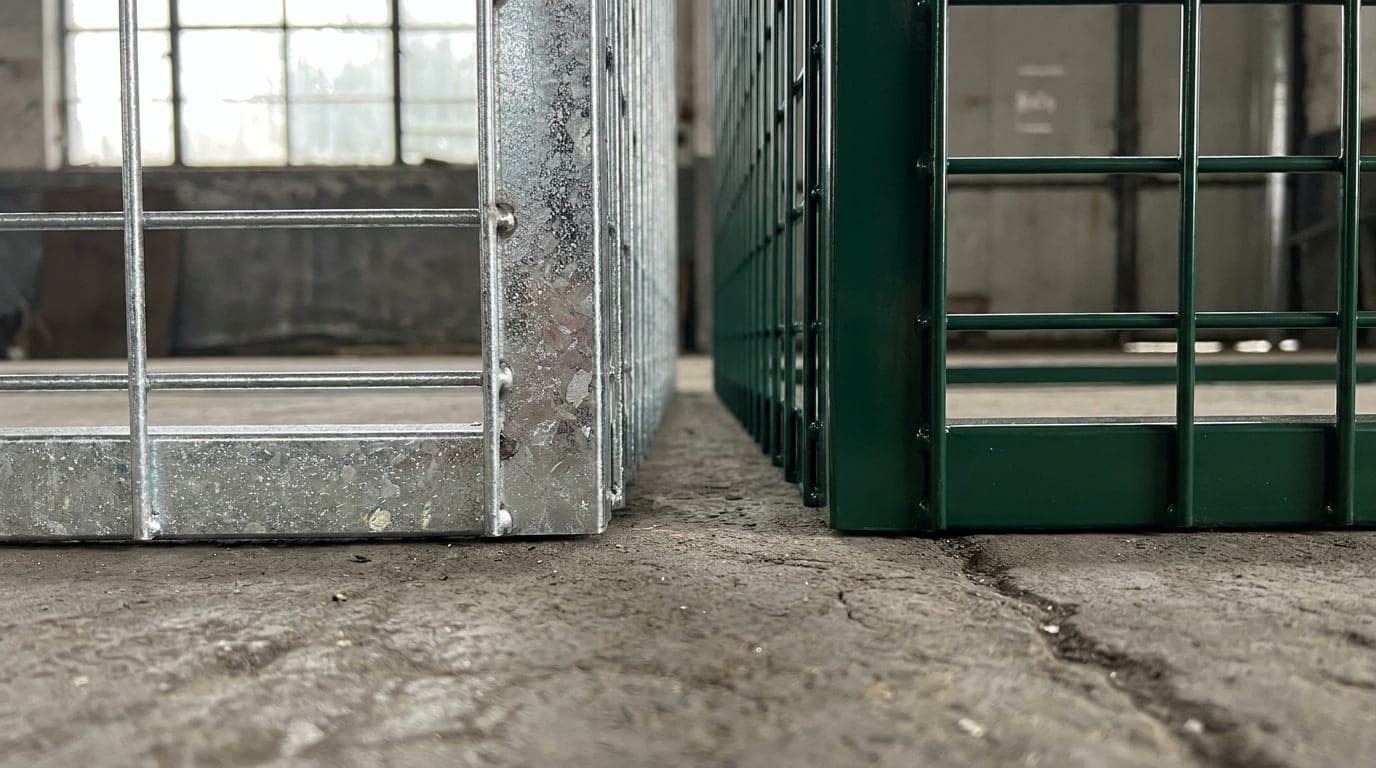
Panel çit alırken sorulan sorular genellikle ölçü üzerinedir: yükseklik ne, tel kaç milim, göz aralığı kaç. Bunlar önemlidir ama hepsi teslim anında gözle doğrulanabilir.
Doğrulanması zor olan, ürünün kaç yıl duracağıdır. Ve o soruya en çok etki eden karar, ölçü listesinde hiç görünmez: kaplamanın üretimin neresinde yapıldığı.
Bu yazı iki farklı üretim sırasını, aralarındaki gerçek farkı ve sahada nasıl ayırt edileceğini anlatıyor.
Konunun neden gözden kaçtığını anlamak kolay: teklif kâğıdında bu bilgi yoktur. "Galvaniz + toz boya, RAL 6005" yazar ve alıcı bunu okur, doğru bulur, geçer. Oysa aynı cümle üç farklı üretim yolunu birden tarif edebilir ve üçünün ömrü aynı değildir.
Fark ilk yıl görünmez. İkinci yılda kesim uçlarında ve kaynak çevresinde belirmeye başlar. Üçüncü yılda hattın belirli bölgelerinde turuncu lekeler halinde ortaya çıkar. O noktada geriye dönüp "hangi teklifi seçmiştik" diye bakmak artık bir şeyi değiştirmez.
Bu yüzden karar, satın alma anında ve bilinçli verilmelidir.
İki yol
Panel çitte koruma katmanı iki farklı noktada devreye girebilir.
Yol 1 — kaplamalı telden üretim. Tel, panel haline gelmeden önce kaplanır. Fabrikaya kaplamalı tel gelir ya da hat üzerinde kaplanır; panel bu telden üretilir. Kesim, kaynak ve büküm işlemleri kaplamalı tel üzerinde yapılır.
Yol 2 — üretim sonrası kaplama. Ham telden panel üretilir; kesim, kaynak ve büküm tamamlanır. Bitmiş panel komple kaplanır.
İkisi de sektörde kullanılır, ikisi de meşrudur. Ama ürettikleri ürün aynı değildir ve fark iki bölgede toplanır: kesim uçları ve kaynak noktaları.
Kesim uçları: korumanın kesildiği yer
Bir teli kestiğinizde, o kesitte kaplama yoktur. Kaplama telin dış yüzeyindeydi; kesilen yüzey ise telin içidir ve çıplak çeliktir.
Kaplamalı telden üretilen bir panelde her kesim ucu böyledir. Panelin çevresini dolaşan kenar tellerinin uçları, sahada kısaltılan direklerin ağızları ve — panel çitte yapılmaması gereken — sahada kesilmiş panellerin uçları: hepsinde çıplak metal bulunur.
Üretim sonrası kaplanan panelde ise kesimler kaplamadan önce yapıldığı için, kesik yüzeyler de kaplanmış olur.
Çıplak uç ne kadar sorun
Burada bir nüans var ve abartmamak gerekir. Çinko kaplama, kesik yüzeyin çevresini bir ölçüde korumaya devam eder — komşu bölgedeki çinko, açıkta kalan küçük alanı himaye eder.
Bu koruma gerçektir ama sınırlıdır. Küçük bir kesikte etkilidir; geniş bir açık yüzeyde yetersiz kalır. Ayrıca çinko tükenen bir kaynaktır: koruma görevini tek başına üstlendiği noktada daha hızlı tükenir.
Pratik sonuç şudur: kesim uçları hattın en kısa ömürlü bölgeleridir. Pas genellikle oradan başlar ve zamanla çevresine yayılır.
Bunun görünür hali tanıdıktır: birkaç yıllık bir çit hattında paneller genel olarak iyi durumdayken, kenarlarda ve kesim yerlerinde turuncu lekelerin belirmesi.
Bu lekelerin bir özelliği daha vardır: yayılırlar. Kesim ucunda başlayan korozyon zamanla telin gövdesine doğru ilerler ve kaplamanın altına girer. Kaplama dışarıdan sağlam görünürken altı boşalmış olabilir; bir süre sonra o bölge kabarır ve dökülür.
Bu yüzden erken müdahale, geç müdahaleden orantısız şekilde ucuzdur. İlk yıl fark edilen bir kesim ucu birkaç dakikalık onarımla kapatılır; üçüncü yılda aynı bölge panelin değişmesini gerektirebilir.
Ve montajdan sonra panel değiştirmek, komşu panellerin de sökülmesini gerektirdiği için nadiren yapılır — çoğu zaman üstü boyanır ve o da kalıcı bir renk farkı bırakır.
Kaynak noktaları: ısının kaplamayı bozduğu yer
İkinci kritik bölge kaynak noktalarıdır.
Punta kaynakta teller elektrotlar arasında sıkıştırılıp üzerlerinden akım geçirilir. Temas noktası kısa sürede yüksek sıcaklığa çıkar ve teller orada kaynaşır.
Kaplamalı tel kullanıldığında bu ısı, kaynak bölgesindeki kaplamayı da etkiler. Çinko yanar ya da buharlaşır, organik kaplama varsa bozulur. Sonuçta kaynak noktasının çevresinde, çapı küçük ama sayısı çok olan zayıf bölgeler oluşur.
Bir panelde yüzlerce kaynak noktası vardır. Her biri küçük bir zayıflıksa, toplamda anlamlı bir yüzey demektir.
Bu noktaların bir başka özelliği, panelin her yerine dağılmış olmalarıdır. Kesim uçları hattın kenarlarındadır ve göz onları arayabilir; kaynak noktaları ise panelin ortasında da vardır. Yani korozyon burada başladığında, hattın belirli bir bölgesinde değil yüzeyin tamamında noktasal olarak belirir.
Görünüşü tanınabilir: panel yüzeyinde, tellerin kesiştiği yerlerde, düzenli aralıklarla beliren küçük lekeler. Bu desenin düzenliliği kaynağını ele verir — üretimden gelen bir sorun düzenlidir, dışarıdan gelen hasar düzensiz.
Üretim sonrası kaplamada bu sorun yoktur: kaynak zaten yapılmış, panel sonra kaplanmıştır. Kaynak noktaları da diğer yüzeyler gibi korunur.
Bunu sahada görmek
Kaynak noktalarına yakından bakıldığında ipucu bulunur. Kaplamalı telden üretilmiş panellerde kaynak çevresinde renk değişimi, mat bir halka ya da hafif koyulaşma görülebilir.
Üretim sonrası kaplanmış panelde kaynak noktası, çevresindeki yüzeyle aynı görünür — çünkü ikisi de aynı anda kaplanmıştır.
Bu gözlem büyüteç gerektirmez; iyi bir ışıkta yakından bakmak yeterlidir.
Melez yol: ikisi birden
Uygulamada üçüncü ve çok yaygın bir yol daha vardır: tel önceden çinko kaplı gelir, panel üretilir, sonra üzerine organik kaplama uygulanır.
Bu yolda kesim uçlarında çinko bulunur — çünkü çinko telin içine değil üstüne uygulanmıştır, ama kesik yüzey yine de çıplaktır. Organik kaplama ise üretim sonrası uygulandığı için kesim uçlarını da örter.
Yani melez yol, saf birinci yoldan daha iyi, saf ikinci yoldan biraz daha zayıf bir sonuç verir. Maliyeti de arada kalır.
Çoğu ticari panel çit bu üçüncü yolla üretilir. Sorun, bunun alıcıya açıkça söylenmemesidir; "galvaniz + boyalı" ifadesi üç yolun hepsini kapsayabilir.
Çinko iki farklı şekilde uygulanır
Kaplama sırasını konuşurken karışan bir başka konu, çinkonun nasıl uygulandığıdır. İki temel yöntem vardır ve ikisi farklı sonuç verir.
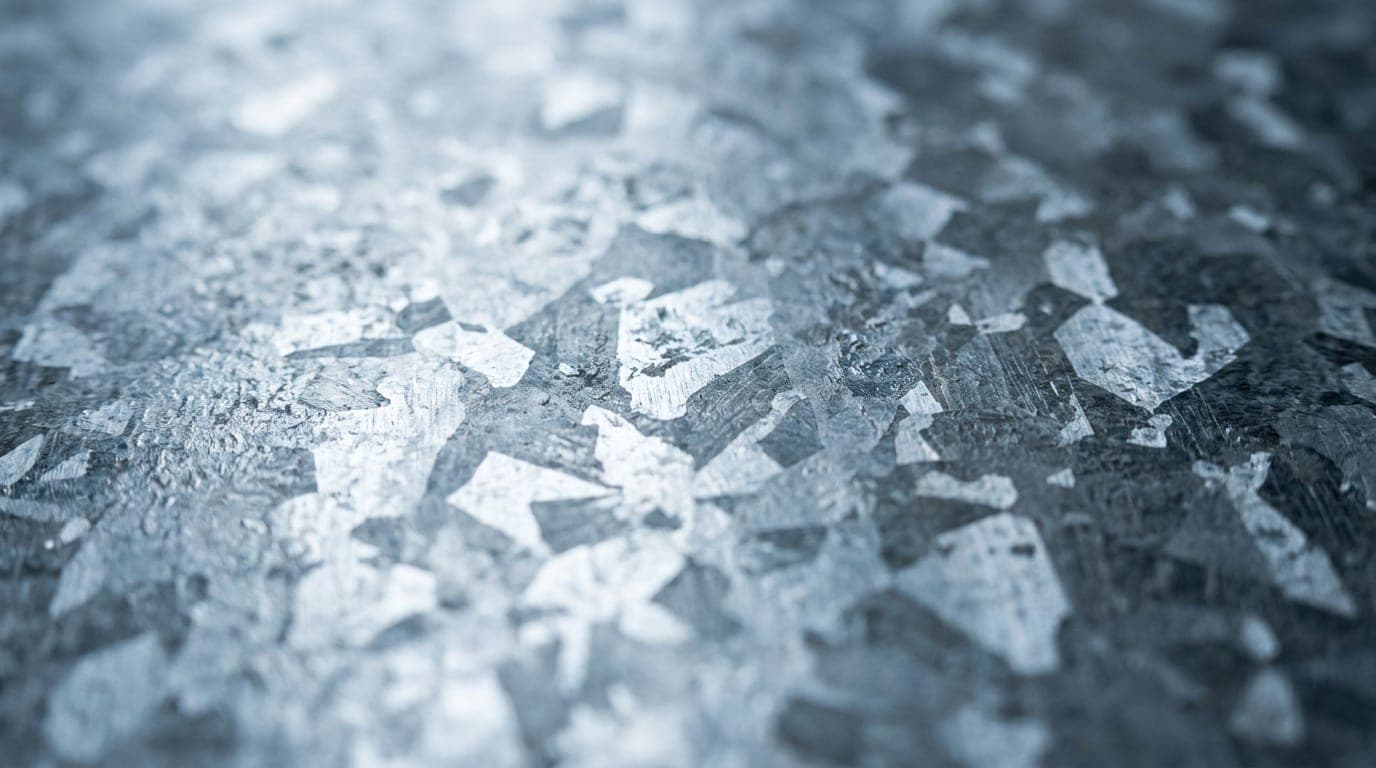
Tel üzerine sürekli kaplama. Tel, üretim hattında eriyik çinko banyosundan sürekli olarak geçirilir. İnce ve düzgün bir katman oluşur. Hızlıdır, ekonomiktir, telin bobinlenmesine ve sonraki işlemlere uygundur. Katman ince olduğu için koruma süresi sınırlıdır.
Daldırma galvaniz. Bitmiş parça, eriyik çinko banyosuna komple daldırılır. Katman belirgin şekilde daha kalındır ve parçanın her yüzeyini — kesik uçlar ve kaynak noktaları dahil — kaplar. Uzun ömür verir; buna karşılık işlem parçayı ısıtır, daha maliyetlidir ve yüzey görünümü sürekli kaplamaya göre daha kabadır.
Bu ayrım üretim sırasıyla iç içedir ama aynı şey değildir. Kaplamalı telden üretim neredeyse her zaman sürekli kaplama demektir. Üretim sonrası kaplama ise daldırma olabilir ya da başka bir yöntem kullanılabilir.
Şartnamede yalnız "galvaniz" yazmak bu iki yöntemi ayırmaz. Yöntemi belirtmek, kalınlığı belirtmek kadar önemlidir.
Daldırmanın panele etkisi
Daldırma galvanizin bir yan etkisi vardır ve panel çitte hesaba katılmalıdır: parça banyoya girip çıkarken ısınıp soğur. Bu ısıl döngü, ince tellerden oluşan geniş bir levhada hafif şekil değişimi yaratabilir.
İyi yönetilen bir süreçte bu etki önemsizdir. Kötü yönetildiğinde ise panel hafifçe burkulmuş olarak çıkar ve montajda düzgün oturmaz.
Bu yüzden daldırma galvanizli panellerde ölçü kontrolü ayrıca önemlidir — kaplama iyi ama ölçü kaymış olabilir.
Toz boya öncesi yüzey hazırlığı
Organik kaplamanın ömrünü belirleyen şey çoğu zaman boyanın kendisi değil, altındaki yüzeyin ne kadar iyi hazırlandığıdır.
Boya, üzerine uygulandığı yüzeye mekanik ve kimyasal olarak tutunur. Yüzeyde yağ, toz, oksit ya da işlem kalıntısı varsa tutunma zayıf olur. Sonuç ilk yıl görünmez; ikinci ve üçüncü yılda kaplamanın pul pul kalkmasıyla ortaya çıkar.
Yüzey hazırlığı birkaç aşamadan oluşur: temizleme, durulama, yüzeye tutunmayı artıran bir ön işlem ve kurutma. Her aşama atlanabilir ve atlandığında maliyet düşer.
Bu, teklif farkının görünmeyen kaynaklarından biridir. İki üretici de "toz boyalı" yazar; biri yüzey hazırlığını tam yapar, diğeri kısaltır. Fark ancak zamanla ortaya çıkar.
Alıcı bunu doğrudan ölçemez ama sorabilir: "yüzey hazırlığı hangi aşamalardan geçiyor" sorusuna verilen cevabın ayrıntılı olup olmaması tek başına bilgi verir. Ayrıca yapışma testi — kaplamaya çapraz kesikler atıp kalkıp kalkmadığına bakmak — bu konuyu doğrudan sınayan basit bir kontroldür.
Neden piyasada melez yol yaygın
Saf ikinci yol (ham telden üretip komple kaplamak) teknik olarak en iyi sonucu verir. Buna rağmen piyasada en yaygın olan melez yoldur. Sebebi ekonomik ve pratiktir.
Ham tel bobinlenir, taşınır ve depolanır. Kaplamasız çelik tel bu süreçte paslanmaya açıktır; nemli bir depoda kısa sürede yüzey pası başlar. Kaplamalı tel ise bu sorunu yaşamaz.
İkincisi, üretim hattının akışıdır. Kaplamalı telle çalışan bir hat kesintisiz üretim yapar; bitmiş panelleri toplayıp kaplama tesisine göndermek ise ek bir lojistik adımdır ve zaman kaybettirir.
Üçüncüsü, kapasitedir. Kaplama tesisleri sınırlı kapasiteyle çalışır ve parti halinde iş alır. Her paneli oradan geçirmek termin sürelerini uzatır.
Bu üç sebep, melez yolu piyasanın varsayılan çözümü yapmıştır. Alıcı için çıkarılacak sonuç şudur: üretim sonrası komple kaplama istiyorsanız bunu açıkça yazmanız ve karşılığında hem fiyat hem termin farkını kabul etmeniz gerekir. Yazmadığınızda melez yol gelir ve bu bir aldatma değil, sektörün varsayılanıdır.
Onarım malzemesi gerçekte ne yapar
Sahada kesilen uçlar için kullanılan onarım malzemeleri, fabrika kaplamasının yerini tutmaz — bunu baştan bilmek gerekir.
Yaptıkları iş, açıkta kalan metali havadan yalıtmak ve korozyonun başlamasını geciktirmektir. Bu gerçek bir faydadır ama süresi fabrika kaplamasından kısadır ve uygulama kalitesine çok bağlıdır.
Doğru uygulama üç adımdır: yüzeyin temizlenmesi, malzemenin yeterli kalınlıkta sürülmesi ve kuruma süresine uyulması. Üçü de sahada aceleye gelir ve genellikle ilki atlanır — kirli yüzeye sürülen onarım malzemesi neredeyse hiç tutunmaz.
Bu yüzden en iyi çözüm, sahada kesim ihtiyacını ortadan kaldırmaktır: hat krokisi doğru çıkarılır, panel adedi doğru hesaplanır, küsurat panel kesilmeden aks aralıklarına yedirilir; direk boyu gibi kesim gereken parçalar mümkün olduğunca fabrikada hazırlatılır.
Kesim kaçınılmazsa onarım malzemesi kullanılır — ama bunun bir tampon önlem olduğu, kalıcı çözüm olmadığı bilinerek.
İki yolun bakım gereksinimi farkı
Üretim sırası yalnız ilk ömrü değil, bakım ihtiyacını da belirler.
Kaplamalı telden üretilmiş bir hatta zayıf noktalar bellidir: kesim uçları, kaynak çevreleri, hattın kesildiği yerler. Bu noktalar düzenli olarak gözden geçirilir ve gerektiğinde onarılırsa hat uzun süre iyi durumda kalabilir.
Üretim sonrası kaplanmış bir hatta ise böyle belirgin zayıf noktalar yoktur; bakım ihtiyacı daha azdır ama ortaya çıktığında daha yaygın olur.
Pratik sonuç: birinci yol seçildiyse bakım planı yapmak gerekir. Yılda bir kez, özellikle kesim uçlarının ve kaynak bölgelerinin gözden geçirilmesi, hattın ömrünü belirgin şekilde uzatır.
Bu bakım maliyeti, iki yol arasındaki ilk yatırım farkını değerlendirirken hesaba katılmalıdır. Ucuz olan yol, bakımıyla birlikte düşünüldüğünde her zaman ucuz kalmayabilir.
Hangisi hangi işe uygun
"Daha iyi" olan yol, her durumda aynı değildir. Karar üç değişkene bakılarak verilir.
Beklenen ömür. Hattın kaç yıl durması bekleniyor? Geçici bir şantiye çevirmesi ile kalıcı bir tesis sınırı aynı kaplamayı gerektirmez.
Ortam sertliği. Kıyı, sanayi bölgesi ve sürekli nemli alanlar korozyonu belirgin şekilde hızlandırır. Bu ortamlarda kesim uçlarındaki zayıflık çok daha çabuk kendini gösterir.
Erişilebilirlik. Bakım yapılması kolay bir hatta küçük kusurlar sonradan onarılabilir. Ulaşımı zor bir hatta ise ilk kurulumdaki kalite belirleyicidir.
Üçü de yüksekse üretim sonrası kaplama tercih edilir. Üçü de düşükse kaplamalı telden üretim yeterli ve ekonomiktir. Karışık durumlarda ise melez yol makul bir orta noktadır.
Karar verirken faydalı bir soru şudur: bu hattı kaç yıl sonra yenilemeyi göze alıyorsunuz? Cevap kısa bir süreyse ilk yatırımı düşük tutmak mantıklıdır. Cevap uzun bir süreyse, aradaki fiyat farkı yenileme maliyetinin yanında küçük kalır — çünkü yenileme yalnız malzeme değil, sökme, taşıma ve yeniden montaj demektir.
İki yolun fiyata yansıması galvaniz panel çit fiyatları sayfasında; renk ve kaplama tarafındaki karar RAL renkleri ve kaplama sayfasında.
Ara çözüm: kesim uçlarını korumak
Kaplamalı telden üretim tercih edildiğinde, kesim uçlarındaki zayıflık tamamen kabul edilmek zorunda değildir.
İki pratik önlem vardır. Birincisi, kesimlerin fabrikada yapılması ve uçların orada korunması. İkincisi, sahada kesim yapılması gerekiyorsa uygun onarım malzemesinin kullanılması.
İkinci önlem şartnamede yazılmadığı sürece uygulanmaz. Montaj ekibi direği ya da bağlantı parçasını keser ve devam eder; ucu korumak ayrı bir iş ve ayrı bir malzemedir.
Şartnameye eklenecek cümle basittir: sahada kesim yapılan yüzeyler uygun onarım malzemesiyle korunacaktır. Maliyeti neredeyse yoktur; karşılığı, hattın en zayıf noktasının kapatılmasıdır.
Şartnamede nasıl yazılır
"Galvaniz + boyalı olacaktır" ifadesi üç üretim yolunun hepsini kapsar ve dolayısıyla hiçbirini garanti etmez.
Yazılması gereken üç şey vardır.
Sıra. Kaplama üretimden önce mi sonra mı uygulanacak. Melez yol kabul ediliyorsa o da açıkça belirtilir.
Kesim uçları. Uçların korunup korunmayacağı, sahada kesim yapılacaksa nasıl davranılacağı.
Kaynak bölgeleri. Kaynak çevresinde kaplama bütünlüğünün aranıp aranmayacağı ve kabul kontrolünde bu bölgenin ölçülüp ölçülmeyeceği.
Üçü toplamda birkaç cümledir ve teklifler arasındaki gerçek farkı görünür hale getirir. Yazılmadığında en ucuz teklif, doğal olarak en ucuz yolu kullanan teklif olur.
Kaplama kalınlığı ölçümünde sıra farkı
Kaplama kalınlığı ölçülürken üretim sırası sonucu doğrudan etkiler ve bu sık atlanır.
Üretim sonrası kaplanmış bir panelde kaplama, düz yüzeylerde ve kaynak noktalarında farklı kalınlıkta olur; keskin geçişlerde ve büküm bölgelerinde incelir. Ölçüm bu bölgeleri de kapsamalıdır.
Kaplamalı telden üretilmiş bir panelde ise kaplama tel üzerinde göreli olarak düzgündür — ama kaynak noktaları ve kesim uçları zaten kaplamasızdır. Orada ölçüm yapmak anlamsızdır; onun yerine o bölgelerin varlığı kaydedilir.
Bu yüzden ölçüm planı, üretim sırası bilindikten sonra kurulur. Sıra bilinmeden yapılan ölçüm, yanlış bölgelere bakabilir.
Ömür beklentisini gerçekçi kurmak
Kaplama sırası ömrü etkiler ama tek başına belirlemez. Ömrü belirleyen zincir daha uzundur: çinko miktarı, organik kaplama kalınlığı, uygulama kalitesi, ortam sertliği, montaj sırasında oluşan hasar ve bakım.
Bu zincirde üretim sırası bir halkadır — önemli bir halka, ama tek halka değil.
Pratik sonuç: "üretim sonrası kaplandı" bilgisi tek başına uzun ömür garantisi vermez. Kaplama ince uygulanmışsa, sıra doğru olsa bile sonuç kısa ömürlüdür.
Aynı şekilde "kaplamalı telden üretildi" bilgisi tek başına kötü demek değildir. Kaplama miktarı yüksekse ve ortam sertliği düşükse, sonuç fazlasıyla yeterli olabilir.
Doğru okuma, iki bilgiyi birlikte değerlendirmektir: sıra ve miktar.
Direk ve aksesuarda da aynı soru geçerli
Kaplama sırası tartışması genellikle panel üzerinden yürür ama hattın diğer parçaları da aynı soruyu barındırır ve orada cevap daha da önemlidir.
Direk, profil hattında bükülüp kaynaklanarak üretilir. Kaplama, sac üzerinde önceden yapılmış olabilir ya da bitmiş profile uygulanabilir. Önceden kaplı sactan üretilen direğin boyuna kaynak hattı ve kesilen uçları korumasız kalır.
Direkte bu, panelden daha kritiktir çünkü direğin alt ucu betona gömülür ve sürekli nemle temas eder. Gömülen bölgede koruma zayıfsa, korozyon toprak seviyesinde başlar ve gözle görülmez — hat yıllar sonra tam o noktadan kırılır.
Bu yüzden direğin gömülen bölümünün nasıl korunduğu ayrıca sorulmalıdır. Bazı üretimlerde bu bölge için ek koruma uygulanır; uygulanmıyorsa şartnamede istenebilir.
Bağlantı elemanları ise genellikle dışarıdan alınır ve kaplama sınıfları panelden bağımsızdır. Yüksek sınıf panel ile standart bağlantı elemanı bir araya geldiğinde, hattın en zayıf halkası bağlantı noktalarında oluşur.
Üst kapaklar direğin içine su girmesini engeller. Kapaksız direkte, içeriden başlayan korozyon dışarıdan hiç görülmez ve fark edildiğinde profil zaten zayıflamıştır.
Bu üç kalem, kaplama sırası kararının panelle sınırlı kalmaması gerektiğini gösterir. Hattın ömrü en zayıf parçanınkine eşittir.
Teslim anında beş dakikalık kontrol
Sevkiyat geldiğinde üretim sırasını anlamak için karmaşık bir işlem gerekmez. Sırayla üç yere bakılır.
Kesim uçları. Çıplak metal görünüyor mu, yoksa uç da kaplanmış mı.
Kaynak noktaları. Çevrelerinde renk değişimi, mat halka ya da koyulaşma var mı; yoksa yüzeyle aynı mı görünüyor.
Büküm bölgeleri. Keskin geçişlerde kaplama incelmiş mi, çatlak var mı.
Üç gözlem birlikte, ürünün hangi yolla üretildiğini büyük ölçüde söyler. Bu bilgi teslim tutanağına not edilirse, ileride ortaya çıkacak bir kusur tartışmasında elde somut bir kayıt bulunur.
Özet
Panel çitte kaplamanın üretimin neresinde yapıldığı, ölçü listesinde görünmeyen ama ömrü doğrudan belirleyen bir karardır.
Kaplamalı telden üretim hızlı ve ekonomiktir; kesim uçları ve kaynak noktaları korumasız kalır. Üretim sonrası kaplama bu bölgeleri de korur; maliyeti yüksektir. Melez yol ikisinin arasındadır ve piyasada en yaygın olanıdır.
Doğru seçim beklenen ömre, ortamın sertliğine ve hattın bakım kolaylığına göre yapılır. Şartnamede sıranın açıkça yazılması, teklifler arasındaki gerçek farkı görünür kılar.
Ve teslim anında yapılacak beş dakikalık bir kontrol — kesim ucu, kaynak çevresi, büküm bölgesi — hangi yolun kullanıldığını sayfalarca yazışmadan daha net gösterir.
Karar verirken sorulacak dört soru
Tedarikçiyle konuşurken bu konuyu netleştiren sorular kısadır ve cevapları somuttur.
"Kaplama panelden önce mi sonra mı yapılıyor?" Doğrudan sorudur ve dürüst bir üretici doğrudan cevap verir.
"Çinko tele mi uygulanıyor, panel mi daldırılıyor?" Yöntemi ayırır; sürekli kaplama ile daldırma arasındaki farkı ortaya çıkarır.
"Kesim uçlarında ne oluyor?" En zayıf bölgenin nasıl ele alındığını gösterir. Cevap "bir şey olmuyor" ise en azından bunu bilerek satın alırsınız.
"Toz boya öncesi yüzey hazırlığı hangi aşamalardan geçiyor?" Kaplamanın kaç yıl tutunacağını belirleyen adımdır ve ayrıntılı cevap verilip verilmemesi tek başına bilgi taşır.
Dört soru bir telefon görüşmesine sığar. Karşılığında öğrendiğiniz şey, ürünün kaç yıl duracağına dair elinizdeki en somut veridir — ve o veri hiçbir teklif kâğıdında yazmaz.