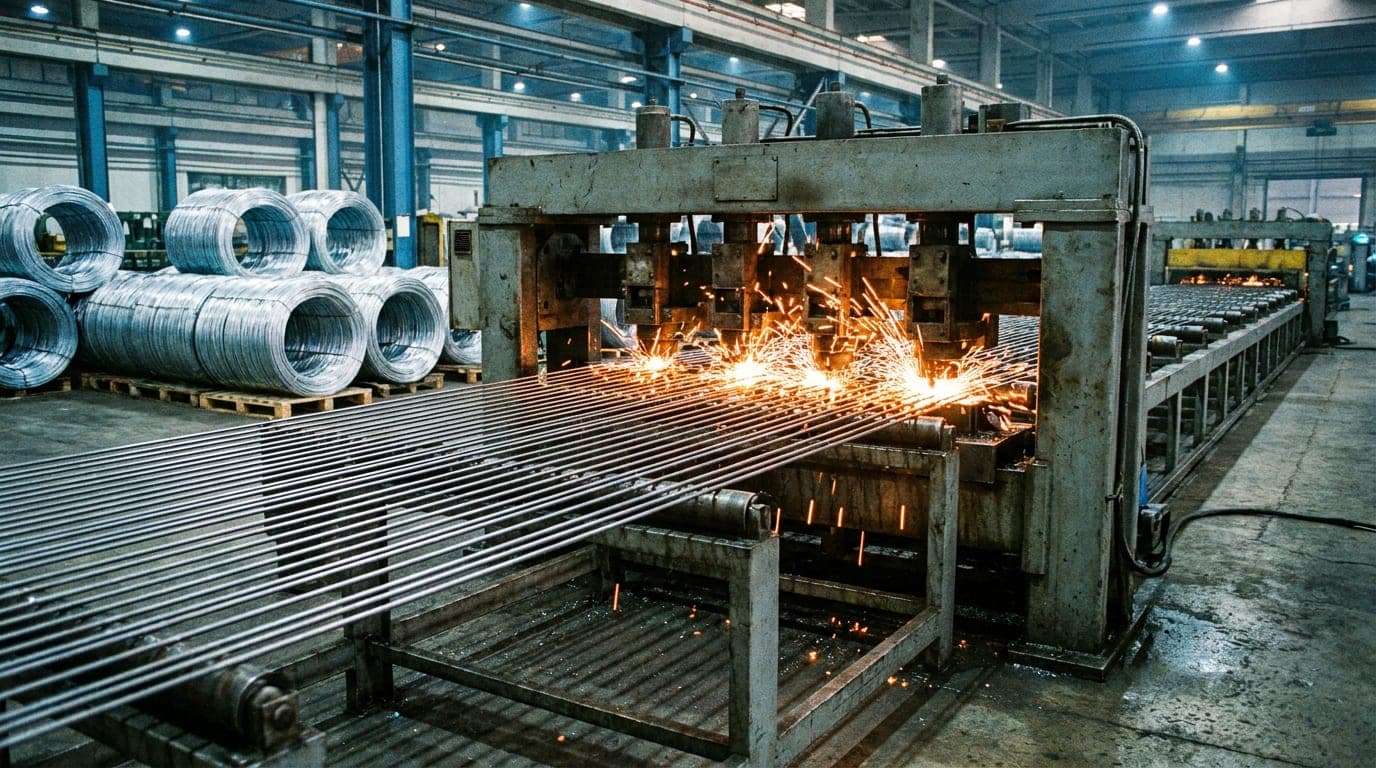
Panel çit, dışarıdan bakıldığında basit bir üründür: birkaç yatay ve düşey tel, birleştirilmiş ve boyanmış. Bu basitlik yanıltıcıdır — çünkü aynı ölçüdeki iki panel arasında ciddi kalite farkı olabilir ve bu farkın tamamı üretim hattında oluşur.
Bu yazı hattın adımlarını sırayla anlatıyor. Amaç imalatçı yetiştirmek değil; sahada gördüğünüz bir kusurun hangi adımdan geldiğini anlayabilmenizi sağlamak. Çünkü kusurun adını koyabilen alıcı, tedarikçiyle çok daha kısa konuşur.
Neden üretimi bilmek işe yarar
Bir sevkiyat geldiğinde "panel dalgalı" demek ile "doğrultma yetersiz kalmış" demek arasında büyük fark vardır. Birincisi bir şikâyettir ve tartışmaya açıktır; ikincisi bir teşhistir ve karşı tarafta somut bir karşılığı vardır.
Aynı şekilde "kaynaklar zayıf" ile "punta basıncı fazla, tel kaynak noktasında incelmiş" farklı cümlelerdir. İkincisini duyan üretici ne yapacağını bilir.
Üretim bilgisi ayrıca fiyat farkını okumayı sağlar. İki teklif arasındaki fark çoğu zaman ölçüde değil, hattın hangi adımında ne kadar özen gösterildiğindedir — ve o özen ölçü listesinde görünmez.
Bunu somutlaştıralım. Aynı yükseklik, aynı tel çapı, aynı göz aralığı yazan iki teklif düşünün. Aralarında belirgin bir fiyat farkı var. Fark nereden geliyor olabilir?
Telin mukavemeti farklı olabilir; ucuz filmaşinden çekilmiş tel aynı çapta ama daha zayıftır. Doğrultmaya ayrılan süre farklı olabilir; hızlı geçen hat daha az düz tel üretir. Punta ayarları farklı olabilir; kontrolsüz hat daha fazla zayıf kaynak bırakır. Kaplama sırası farklı olabilir; kesim uçları çıplak kalmış olabilir. Kürleme süresi kısaltılmış olabilir.
Bu beş kalemin hiçbiri teklif kâğıdında yazmaz. Hepsi ürünün ömrünü doğrudan etkiler. Ucuz teklifin neden ucuz olduğunu anlamanın yolu, bu adımları sorabilmekten geçer — ve soruyu sorabilmek için hattın nasıl işlediğini bilmek gerekir.
Adım 1: Tel çekme
Her şey filmaşin denen kalın çelik telle başlar. Bu tel, kademeli olarak daralan kalıplardan geçirilerek istenen çapa indirilir. İşleme tel çekme denir.
Çekme yalnız inceltme işlemi değildir; telin mekanik özelliklerini de değiştirir. Çelik her kalıptan geçtiğinde iç yapısı sıkışır ve sertleşir. Bu yüzden aynı hammaddeden, farklı çekme programlarıyla, farklı davranan teller elde edilebilir.
Bunun panel çitteki karşılığı şudur: aynı çaptaki iki tel aynı dayanımda olmayabilir. Biri daha sert ve kırılgan, diğeri daha yumuşak ve esnek olabilir. Çok sert tel bükümde çatlar; çok yumuşak tel montajdan sonra şekil kaybeder.
Alıcı açısından pratik sonuç: tel çapını sormak yeterli değildir, telin özellikleri de sorulmalıdır. Ciddi üreticiler bu bilgiyi verir; veremeyen üretici muhtemelen kendisi de hammaddesini yeterince tanımıyordur.
Bunun sahadaki karşılığı iki uçta görülür. Fazla sert telden üretilmiş panel, montaj sırasında bir darbe aldığında esneyip geri gelmek yerine o noktada kalıcı iz alır ya da çatlar. Fazla yumuşak telden üretilmiş panel ise ilk montajda düzgün durur, birkaç ay sonra rüzgâr ve kendi ağırlığıyla hafifçe sarkar.
İkisi de "ölçüsü doğru" panellerdir ve ölçü listesinde hiçbir farkları yoktur. Fark, telin nasıl çekildiğindedir.
Filmaşinin kendisi de değişkendir: farklı partilerden gelen hammadde, aynı çekme programından geçse bile birebir aynı sonucu vermeyebilir. Bu yüzden büyük siparişlerde tek partiden üretim istemek yalnız renk tutarlılığı için değil, mekanik tutarlılık için de anlamlıdır.
Çekme sonrası yüzey
Çekme işlemi telin yüzeyini de belirler. Kalıptan düzgün geçmiş tel pürüzsüz çıkar; kalıp aşınmışsa yüzeyde ince çizikler oluşur.
Bu çizikler görünmeyecek kadar küçük olabilir ama kaplamanın tutunmasını etkiler. Pürüzlü yüzeye uygulanan kaplama, düzgün yüzeye uygulanana göre daha eşitsiz dağılır ve zayıf noktalar bırakır.
Adım 2: Doğrultma
Tel, çekme sonrası bobinlere sarılır. Bobinden açıldığında telin üzerinde o sarımın kalıcı kıvrımı vardır — kendi haline bırakılsa yay gibi kıvrılır.
Doğrultma, bu kıvrımı almak için telin karşılıklı makaralar arasından geçirilmesidir. Makaralar teli sırayla ters yönlere büker ve sonunda tel düz kalır.
Doğrultma, panel çitte en çok küçümsenen ve en çok kusur üreten adımdır. Yetersiz doğrultulmuş telden yapılan panel, montaj öncesi düz görünse bile dikildiğinde hafif dalgalanır. Işık belirli açıdan vurduğunda bu dalga hemen görünür ve hattın tamamını kötü gösterir.
Dalgalanmanın sinsi tarafı, tek panelde fark edilmemesidir. Yan yana dizilmiş yirmi panelde ise göz onu hemen yakalar — çünkü göz düzensizliği tekrar üzerinden algılar.
Aşırı doğrultma da ayrı bir sorundur: tel gereğinden fazla bükülüp düzeltildiğinde sertleşir ve sonraki adımlarda, özellikle bükümde, çatlamaya eğilimli hale gelir.
Adım 3: Kesim
Doğrultulan tel, panelin ölçüsüne göre kesilir. Yatay ve düşey teller ayrı uzunluklarda hazırlanır.
Kesim basit görünür ama iki şeyi belirler. Birincisi ölçü tutarlılığıdır: kesim uzunluğundaki sapma doğrudan panel ölçüsüne yansır. İkincisi kesim ucunun durumudur: keskin bir kesim düzgün bir yüzey bırakır, körelmiş bıçak ise ucu ezer ve çapak oluşturur.
Çapaklı uç iki sorun yaratır. Kaplama çapağın üzerine düzgün oturmaz ve orada ilk zayıflık noktası oluşur. Ayrıca montaj sırasında ele batar; bu bir iş güvenliği konusudur ve sahada hemen fark edilir.
Kesim uçları panel çidin kalıcı zayıf noktasıdır. İmalattan sonra kesilen her yüzey, kaplamanın kesildiği yerdir — bu yüzden ürün seçerken kesim uçlarının nasıl bitirildiği sorulmaya değer.
Kesimde üçüncü bir konu, telin kesildikten sonraki uzunluk toleransıdır. Hat yüzlerce parça keser ve her kesimde küçük bir sapma olur. Bu sapma tek panelde önemsizdir; ama paneller yan yana dizildiğinde birikir. Uzun bir hatta, panel başına birkaç milimetrelik tutarlı bir sapma, hattın sonunda gözle görülür bir kayma yaratabilir.
Bu yüzden ölçü kontrolü tek panelde değil, birkaç panelde yapılmalı ve sapmanın rastgele mi yoksa hep aynı yönde mi olduğuna bakılmalıdır. Rastgele sapma normaldir; hep aynı yöndeki sapma hattın ayarında sistematik bir kayma olduğunu gösterir ve birikerek büyür.
Adım 4: Punta kaynak
Panelin oluştuğu adım budur. Yatay ve düşey teller kesişme noktalarında birleştirilir.
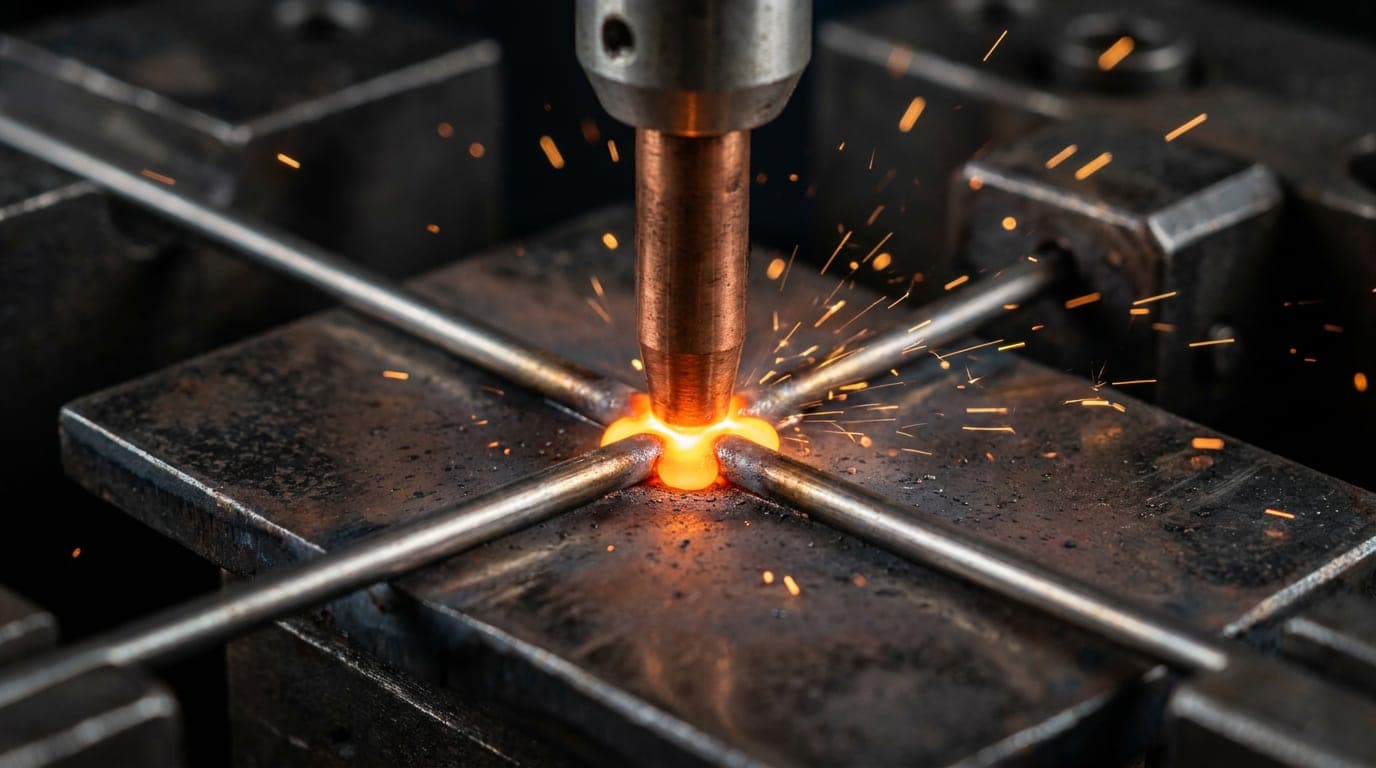
Punta kaynakta iki tel, karşılıklı iki elektrot arasında sıkıştırılır ve üzerinden yüksek akım geçirilir. Temas noktasındaki direnç ısı üretir, teller o noktada erir ve basınçla kaynaşır. İşlem saniyenin çok küçük bir bölümünde tamamlanır ve panel üzerindeki yüzlerce nokta için tekrarlanır.
Kaynağın kalitesini üç değişken belirler: akım, süre ve basınç. Üçü birlikte ayarlanır ve üçü de yanlış olabilir.
Akım az ya da süre kısaysa yeterli ısı oluşmaz; teller birbirine yapışır ama gerçek bir kaynak oluşmaz. Bu tip kaynak gözle sağlam görünür, elle zorlandığında ayrılır. En tehlikeli kusur budur çünkü teslim kontrolünde fark edilmez.
Akım fazla ya da süre uzunsa temas noktası aşırı ısınır; kaynak çevresinde renk değişimi ve kaplamada bozulma görülür. Isı ayrıca telin o bölgedeki iç yapısını değiştirir ve kırılganlaştırır.
Basınç fazlaysa teller ezilir ve kesiti incelir. Kaynak sağlamdır ama panel artık en zayıf noktasını kaynak noktasında taşır — yük geldiğinde tam orada kopar.
Kaynak kusurunu sahada anlamak
Sahada laboratuvar testi yapılamaz ama gözle çok şey anlaşılır. Kaynak noktalarına yandan bakıldığında hepsi benzer görünmelidir. İçlerinden biri belirgin şekilde daha basık ya da daha kabarıksa, o hat ayarında bir düzensizlik var demektir.
Renk de ipucu verir: kaynak çevresinde koyulaşma, aşırı ısıya işaret eder.
Elle yapılan basit bir kontrol de vardır: panelin köşesinden tutup hafifçe bükmek. Zayıf kaynaklar bu sırada ses verir ya da açılır. Kontrol nazikçe yapılmalıdır; amaç kusur bulmak, panel bozmak değildir.
Adım 5: Büküm
Düz bir tel levha, kendi ağırlığıyla bile esner. Panel çide rijitlik kazandıran şey, yatay tellere verilen bükümlerdir.
Büküm, düz bir yüzeye derinlik kazandırır. Aynı tel kalınlığıyla, bükümlü panel bükümsüz panele göre belirgin şekilde daha az esner. Bu, malzeme eklemeden dayanım kazanmanın en verimli yoludur.
Büküm sayısı ve derinliği panel yüksekliğine göre belirlenir. Yüksek panel daha fazla ya da daha derin büküm ister; çünkü esneme eğilimi yükseklikle birlikte artar.
Bükümde iki tipik kusur olur. Sığ büküm beklenen rijitliği vermez; panel dikildiğinde ortadan içeri çöker. Aşırı ya da keskin büküm ise telin o noktada iç yapısını zorlar; mikro çatlaklar oluşur ve kaplama o çatlakların üzerine oturur. Yıllar içinde ilk paslanma tam oradan başlar.
Büküm bölgesi ayrıca kaplamanın en zor tutunduğu yerdir: keskin geçişlerde kaplama incelir. Bu yüzden kaplama kalınlığı ölçümünde büküm bölgesi ayrıca kontrol edilir.
Bükümün panelin taşıyıcılığındaki rolü panel çit sayfasında ayrıca anlatılıyor.
Adım 6: Kaplama
Son adım koruma katmanıdır ve iki farklı sıra izlenebilir. Bu sıra, ürünün ömrünü doğrudan belirler.
Yol 1 — kaplamalı telden üretim. Tel önceden çinko kaplanır, panel bu telden üretilir. Hattın avantajı hız ve düşük maliyettir. Dezavantajı: kesim ve kaynak, kaplamanın sonradan kesintiye uğradığı noktalar yaratır. Kesim uçları çıplak kalır, kaynak noktalarında ısı kaplamayı bozar.
Yol 2 — üretim sonrası kaplama. Panel önce üretilir, sonra komple kaplanır. Kesim uçları ve kaynak noktaları dahil her yüzey kaplanmış olur. Daha uzun ömür verir, maliyeti yüksektir.
Bu iki yol arasındaki fark, teslim anında gözle anlaşılabilir: kesim uçlarına ve kaynak noktalarına bakmak yeterlidir. Çıplak metal görünüyorsa birinci yol kullanılmıştır.
Üzerine gelen organik kaplama — toz boya ya da PVC — her iki durumda da uygulanabilir. Toz boya elektrostatik olarak püskürtülür ve fırında kürlenir; kürleme süresi ve sıcaklığı kaplamanın yapışmasını belirler. Eksik kürlenmiş boya ilk yıl kusursuz görünür, sonra pul pul kalkar.
Kürleme sonrası bekleme
Fırından çıkan panel sıcaktır ve kaplama tam sertleşmemiştir. Bu aşamada istiflenirse temas noktalarında iz kalır ve paneller birbirine hafifçe yapışır.
İz genellikle teslim anında fark edilmeyecek kadar küçüktür; aylar sonra o noktalarda matlaşma olarak ortaya çıkar. "Acil lazım" baskısıyla erken sevk edilen siparişlerde en sık görülen gizli kusur budur.
Hattın hızı ile kalite arasındaki gerilim
Üretim hattında her adımın bir "doğru hızı" vardır ve hız artırıldığında kalite belirli bir noktadan sonra düşmeye başlar. Bu, kötü niyetle ilgili değildir; fizikle ilgilidir.
Doğrultmada tel makaralardan ne kadar hızlı geçerse, kıvrımı alacak temas süresi o kadar kısalır. Aynı makara ayarıyla iki katı hızda çalışan hat, daha az düz tel üretir.
Punta kaynakta hız doğrudan süreyi kısaltır. Süre kısalınca aynı kaynağı elde etmek için akım yükseltilir; akım yükselince ısı artar ve kaplama daha geniş bir alanda bozulur. Denge burada çok dardır.
Kaplamada hız, kürleme süresini kısaltır. Yetersiz kürlenmiş boya ilk bakışta kusursuzdur; farkı aylar sonra ortaya çıkar.
Bunun alıcı için pratik sonucu şudur: çok kısa termin veren bir teklifin nasıl mümkün olduğunu sormak, fiyatı sormak kadar bilgi verir. Cevap "hattımız boş, sıra size gelir" ise sağlıklıdır. Cevap belirsizse, hızın nereden kazanıldığı açık değildir.
Aynı mantık tersine de işler: gereğinden uzun termin veren üretici de kendi planını bilmiyordur ve o pay sizin takviminizden çıkar.
Aynı hat, farklı ürün: ayar değişikliği neden önemli
Bir üretim hattı tek bir ölçüye kilitli değildir; farklı yükseklik, farklı göz aralığı ve farklı tel çapı için yeniden ayarlanır. Bu ayar değişikliği hem zaman alır hem bir risk anıdır.
Ayar sonrası ilk üretilen paneller, hattın oturması nedeniyle genellikle en riskli olanlardır. Ciddi üreticiler bu ilk parçaları ayrı tutar ve kontrol eder; etmeyenlerde o paneller partinin içine karışır.
Bunun sizin açınızdan anlamı: bir partinin içinde ölçüm yaparken örnekleri farklı yerlerden almak gerekir. Hepsini aynı istiften almak, ayar sonrası riskli parçaları tamamen kaçırmanıza yol açabilir.
Aynı sebeple, büyük siparişlerin tek partide üretilmesi istenir. Farklı zamanlarda, farklı ayarlarla üretilen paneller arasında küçük ama görünür farklar oluşabilir — özellikle renk tonunda ve büküm derinliğinde.
Kusurdan adıma geri gitmek
Aşağıdaki tablo, sahada görülen tipik kusurları hangi adıma işaret ettiğiyle eşleştiriyor.
| Sahada görülen | Muhtemel kaynak |
|---|---|
| Panel hafif dalgalı, ışıkta belli oluyor | Doğrultma yetersiz |
| Kaynak elle zorlanınca açılıyor | Punta akımı/süresi düşük |
| Kaynak noktasında tel incelmiş | Punta basıncı fazla |
| Kaynak çevresinde koyu leke | Aşırı ısı |
| Panel ortadan içeri çöküyor | Büküm sığ |
| Büküm noktasında erken pas | Keskin büküm + ince kaplama |
| Kesim ucunda çapak ve çıplak metal | Körelmiş bıçak + kaplamalı telden üretim |
| Yüzeyde düzenli aralıklı matlaşma | Erken istifleme (kürleme tamamlanmadan) |
| Kaplama pul pul kalkıyor | Eksik kürleme ya da yüzey hazırlığı |
Tabloyu kullanırken bir ayrıma dikkat etmek gerekir: kusur tek parçada mı yoksa partinin genelinde mi görülüyor. Tek parçadaki kusur elleçlemeden ya da rastlantısal bir sapmadan gelebilir; partinin genelinde tekrar eden kusur ise hattın ayarına işaret eder ve düzeltilmesi gereken şey odur.
Bu tablo kesin teşhis vermez; ama tedarikçiyle konuşurken doğru soruyu sormanızı sağlar. "Şu panelde kaynak noktaları incelmiş, punta basıncını kontrol ettiniz mi" cümlesi, "mallar kalitesiz" cümlesinden çok daha hızlı sonuç verir.
Direk ve aksesuar ayrı bir hattır
Panel çit denince akla levha gelir ama hattın ürünü yalnız o değildir. Direkler, kelepçeler, kapaklar ve bağlantı elemanları farklı süreçlerden geçer ve çoğu zaman farklı yerlerde üretilir.
Direk, rulo sacın şerit halinde kesilip profil hattında bükülmesi ve boyuna kaynaklanmasıyla oluşur. Buradaki kritik değişken et kalınlığıdır: aynı dış ölçüde, farklı kalınlıkta sac kullanılabilir ve fark dışarıdan görülmez. Direğin kesik ucuna bakmadan et kalınlığı anlaşılmaz.
Profil hattında ikinci konu boyuna kaynaktır. Profilin uzunluğu boyunca uzanan bu kaynak düzgün değilse, direk yük altında o hat boyunca açılabilir.
Kelepçe ve bağlantı elemanları genellikle dışarıdan alınır. Bu, panelle aynı korozyon sınıfında olmayabilecekleri anlamına gelir — ve hattın en zayıf halkası çoğu zaman burada oluşur. Yüksek sınıf panel ile standart bağlantı elemanı bir araya geldiğinde, iki yıl içinde pas bağlantı noktalarından başlar.
Üst kapaklar küçük plastik ya da metal parçalardır ve maliyetleri ihmal edilebilir. Yokluğunun bedeli ise direğin içine giren suyun kışın donarak profili içeriden zorlamasıdır.
Bu üç kalemin panelle aynı özenle seçilip seçilmediği, ürünün gerçek ömrünü panelin kendisinden daha çok belirler.
Direk tarafındaki seçim ölçütleri için çit direkleri sayfası.
Üretimi görmek
Büyük ve tekrar eden alımlarda üretim yerini görmek, teklif kıyaslamanın en etkili ama en az kullanılan yöntemidir.
Bakılacak şeyler karmaşık değildir: hat düzenli mi, doğrultma ve kesim istasyonları bakımlı mı, kaynak ayarları kayıt altında tutuluyor mu, kaplama sonrası bekleme alanı var mı, bitmiş ürün nasıl istifleniyor.
Bu beş gözlem, sayfalarca yazışmadan daha fazla bilgi verir. Ziyareti kabul eden bir üretici zaten işini gösterebiliyor demektir; kabul etmeyen için de bu bir bilgidir.
Ziyaret mümkün değilse — uzak tedarikçide çoğu zaman değildir — ikinci en iyi yöntem numunedir. Üretim öncesi gönderilen bir numune, bu yazıdaki kalemlerin çoğunu tek başına gösterir: kaynak noktalarına bakılır, kesim ucu incelenir, büküm derinliği görülür, kaplamanın kesim ucunu örtüp örtmediği anlaşılır.
Numune üzerinde on dakikada yapılan bu inceleme, sipariş verildikten sonra fark edilecek çoğu sorunu önceden ortaya çıkarır. Maliyeti bir kargo bedelidir.
Üretim kayıtları: sorulduğunda anlaşılan şey
Düzenli çalışan bir hatta ayarlar kayıt altında tutulur: hangi partide hangi tel kullanıldı, punta ayarları neydi, kaplama hangi fırın programıyla yapıldı.
Bu kayıtların varlığını sormak, üreticiyi tanımanın en hızlı yollarından biridir. Kayıt tutuluyorsa bir sorun çıktığında kaynağı bulunabilir; tutulmuyorsa her sorun tartışmaya döner çünkü kimse ne olduğunu bilmez.
Alıcı olarak bu kayıtların tamamını istemek gerekmez. İstenmesi anlamlı olan tek şey parti bilgisidir: size gelen malzemenin hangi partiden geldiği. Bu bilgi, ileride bir kusur çıktığında hangi malzemenin şüpheli olduğunu belirlemenin tek yoludur.
Parti bilgisi olmayan bir sevkiyatta sonradan çıkan kusur, hattın tamamını sorgulanır hale getirir — oysa sorun çoğu zaman tek bir partiyle sınırlıdır.
Alıcının sorabileceği beş üretim sorusu
Üreticiyle konuşurken sorulacak, cevabı somut olan sorular şunlardır:
"Tel kaplamalı mı geliyor, panel mi kaplanıyor?" Kesim uçları ve kaynak noktalarının korunup korunmadığını doğrudan söyler.
"Punta ayarlarını nasıl kontrol ediyorsunuz?" Cevap somutsa hat izleniyordur; "tecrübeyle" gibi bir cevap geliyorsa değişkenlik yüksektir.
"Kaplamadan sonra ne kadar bekletiyorsunuz?" Erken istifleme kusurunun olup olmadığını gösterir.
"Direği kendiniz mi üretiyorsunuz, bağlantı elemanları nereden geliyor?" Hattın zayıf halkasının nerede olduğunu ortaya çıkarır.
"Sipariş tek partide mi üretilecek?" Parti içi tutarlılığı ve renk farkı riskini belirler.
Beş sorunun tamamı bir telefon görüşmesinde sorulabilir ve alınan cevaplar, çoğu teklif tablosundan daha fazla bilgi verir.
Özet
Panel çit altı adımda üretilir ve her adım üründe iz bırakır: tel çekme mukavemeti, doğrultma düzlüğü, kesim ölçü ve uç kalitesini, punta kaynak bütünlüğü, büküm rijitliği, kaplama ömrü belirler.
Aynı ölçüdeki iki panel arasındaki fark bu adımlarda saklıdır ve hiçbiri ölçü listesinde görünmez. Bu yüzden ürün seçerken ölçü sormak başlangıçtır, bitiş değil.
Sahada bir kusur gördüğünüzde onu bir adıma bağlayabiliyorsanız, tedarikçiyle konuşmanız şikâyet olmaktan çıkıp teşhise dönüşür — ve teşhis edilen sorun çok daha hızlı çözülür.
Son olarak bir dengeyi hatırlatmakta fayda var: bu yazıda anlatılan kusurların hiçbiri kaçınılmaz değildir, ama hiçbirinin olmadığı bir üretim de yoktur. Her hatta belirli bir sapma payı vardır; iyi üretici bu payı dar tutan, kötü üretici geniş bırakandır.
Alıcının işi mükemmel ürün aramak değil, sapmanın nerede olduğunu bilmek ve kabul edilebilir sınırı önceden yazmaktır. Bu yüzden üretim bilgisi tek başına yeterli olmaz; şartnamedeki tolerans maddesiyle birlikte anlam kazanır. Biri neyin olabileceğini, diğeri neyin kabul edileceğini söyler.
İkisi bir araya geldiğinde tedarik ilişkisi tahmin üzerine değil ölçü üzerine kurulur — ve tartışmaların çoğu daha başlamadan biter.