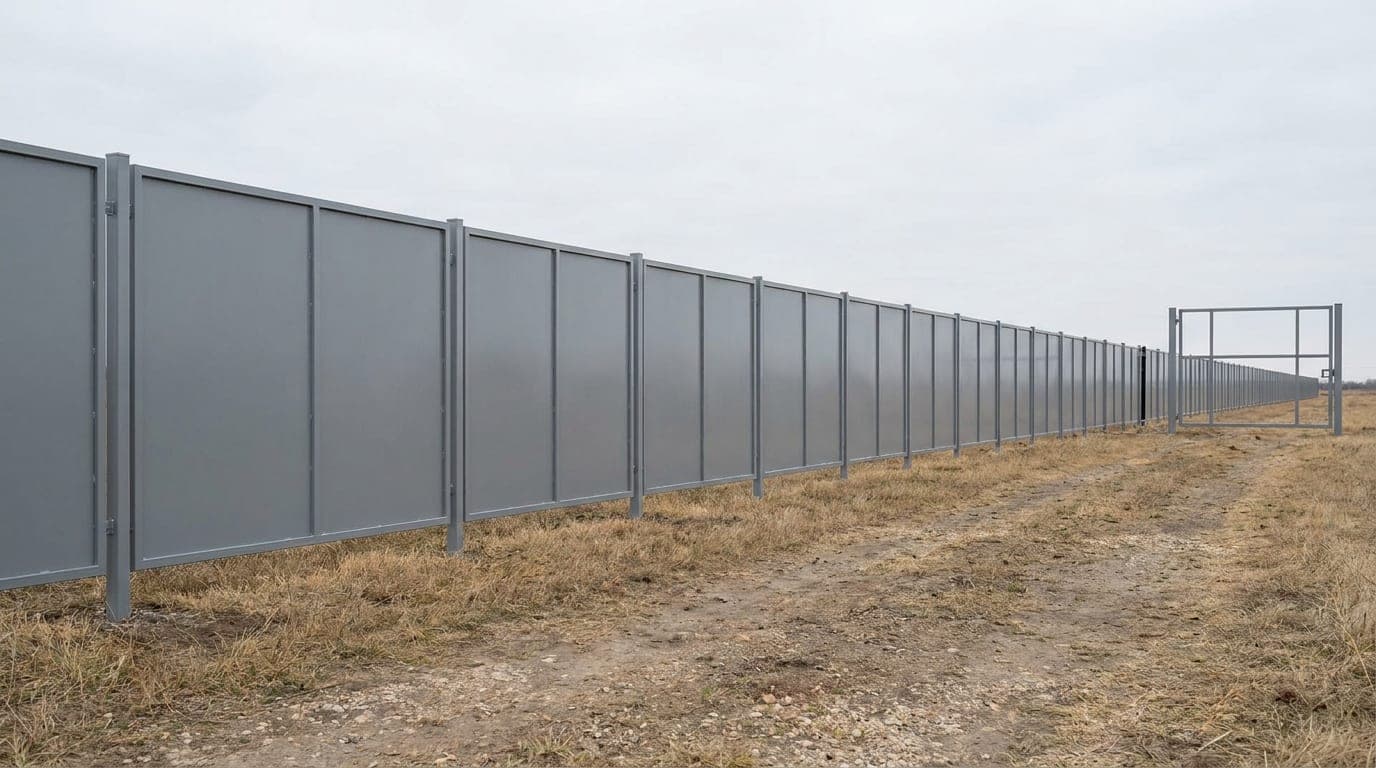
Her ölçü bir aralıktır, her aralık bir pay taşır
Panel çit siparişinde ölçüler net görünür: panel genişliği şu, yüksekliği bu, direk aralığı şu kadar. Sahada ise bu netlik biraz esner — çünkü üretimde her ölçü bir aralık içinde tutulur.
Bu aralık bir kusur değildir; her endüstriyel üretimde vardır ve standartların içinde tanımlıdır. Tek bir panelde aralığın neresinde olduğu fark edilmez.
Sorun, panellerin hepsi aynı aralıkta olduğunda ve montaj payları da aynı yönde alındığında başlar: küçük farklar birbirini iptal etmez, toplanır. Hat boyunca biriken bu toplama kümülatif sapma denir.
Bu yazı, sapmanın nasıl biriktiğini, nerede ortaya çıktığını ve hem siparişte hem montajda nasıl yönetildiğini anlatıyor. Ürün ölçüleri için panel çit ölçüleri sayfasına, tolerans ve ölçüm mantığı için tel çapı toleransı ve gramaj yazısına bakabilirsiniz.
Rakamla değil, mantıkla düşünmek
Kümülatif sapmayı anlamak için tek bir sayı ezberlemek gerekmez; mekanizmayı görmek yeterlidir.
Bir hattı oluşturan her parça bağımsız olarak üretilir ve her biri kendi ölçü aralığının herhangi bir yerinde olabilir. Farklar rastgele dağılırsa birbirini kısmen dengeler ve toplam küçük kalır. Aynı yöne yığılırsa toplam büyür.
Üretimde farklar tamamen rastgele değildir: aynı hat, aynı ayarla, aynı vardiyada üretim yaparken benzer davranır. Yani bir siparişteki panellerin aralığın benzer bir yerinde olması beklenen bir durumdur — istisna değil.
Montajda ise paylar neredeyse her zaman aynı yöne alınır, çünkü usta rahat çalıştığı yönü tercih eder. İki etken birleştiğinde toplam sapma tek yönlü olur.
Bu yüzden sapma "kötü üretimin" değil, sistemli davranışın sonucudur. Ve sistemli bir davranışın çözümü de sistemlidir: referansa dönmek ve bölümlemek.
Sapma nereden birikir? Dört kaynak
Kümülatif sapmanın dört kaynağı vardır ve dördü de tek başına önemsiz görünür.
1. Panel genişliği. Her panel kendi ölçü aralığı içindedir. Aralığın alt ucunda üretilmiş elli panel, üst ucunda üretilmiş elli panelden toplamda ölçülebilir biçimde kısa bir hat verir.
2. Bağlantı payı. Panel direğe kelepçeyle bağlanır ve kelepçe küçük bir oynama payı sağlar. Bu pay montaj kolaylığı için gereklidir; ama her bağlantıda aynı yönde kullanılırsa birikir.
3. Direk yerleşimi. Direkler işaretlenip dikilirken her birinde milimetrik bir sapma olur. Bu sapmalar da rastgele dağılmazsa toplanır.
4. Zemin ve eğim. Eğimli ya da düzensiz zeminde panel tam yatay durmayabilir; bu, yatay izdüşümde küçük bir kısalma üretir.
Dördü birlikte çalıştığında, uzun bir hatta sonuç gözle görülür hale gelir. Ama şu ana kadar hiçbir parça kurala aykırı değildir — sorun parçalarda değil, paylarının hep aynı yöne alınmasındadır.
Neden hep hattın sonunda fark edilir?
Kümülatif sapmanın en sinsi yanı, ilerlerken görünmemesidir.
Hat kurulurken her panel bir öncekine göre hizalanır ve her bağlantı düzgün görünür. Gözle bakan biri hiçbir aşamada "burada bir sapma var" diyemez, çünkü sapma tek bir noktada değil yol boyunca dağılmıştır.
Fark, hattın sabit bir noktaya dayandığı yerde ortaya çıkar: bir kapı boşluğu, bir duvar, bir kolon ya da köşe. O noktada son panel ya sığmaz ya da aradan boşluk kalır.
Bu yüzden montajda en kritik an, hattın başlangıcı değil hattın sabit noktaya yaklaştığı andır. O noktaya kadar biriken fark, orada tek seferde önünüze çıkar.
Kapı boşluğu planlamasını çit kapısı ölçüsü ve kapı direği planlaması yazısında ele aldık; kapı, hattın en az esneyen noktasıdır.
Sabit noktalar önce belirlenir
Kümülatif sapmayı yönetmenin en etkili yolu, hattın nasıl planlandığıyla ilgilidir.
Yanlış sıra: hat bir uçtan başlar, paneller sırayla dizilir ve kapı en sona kalır. Bu düzende biriken farkın tamamı kapıda ortaya çıkar ve kapı ölçüsü sabit olduğu için esnetilemez.
Doğru sıra: önce sabit noktalar işaretlenir — kapı direkleri, köşeler, duvara dayanan uçlar. Sonra bu sabit noktalar arasındaki açıklıklar panellerle doldurulur. Böylece her açıklık kendi içinde çözülür ve sapma bölümlere dağıtılır.
Bu yaklaşımın ikinci faydası, hatanın küçük kalmasıdır: elli panellik bir hatta biriken fark büyükken, on panellik beş bölümde her bölüm kendi küçük farkını taşır.
Üçüncü faydası kontroldür: her bölümün başı ve sonu bilindiği için, ölçü kontrolü bölüm bölüm yapılabilir. Metrajın nasıl çıkarıldığını panel çit metrajı nasıl çıkarılır yazısında ele aldık.
Referans noktasına karşı ölçmek
Montajda yapılan yaygın bir hata, her paneli bir öncekine göre ölçmektir. Bu yöntemde hata da bir öncekinden devralınır ve büyür.
Doğru yöntem, ölçüyü sabit bir referansa karşı almaktır: hattın başlangıç noktasına gerilen bir ip ya da işaretlenmiş bir eksen. Her direk bu referansa göre konumlandırılır, komşusuna göre değil.
Bu tek değişiklik, sapmanın birikmesini büyük ölçüde engeller. Çünkü hatalar artık zincirlenmez; her ölçüm bağımsız olarak referansa bakar.
Pratikte uygulanan yöntem şudur: hat boyunca ip gerilir, direk yerleri ipe göre işaretlenir ve her on-on beş direkte toplam mesafe yeniden kontrol edilir. Kontrol sırasında fark görülürse, o bölüm içinde dağıtılarak telafi edilir — sona bırakılmaz.
Telafi payı: hangi noktada, ne kadar?
Sapma tamamen önlenemediğine göre, telafi mekanizması baştan planlanır.
Kelepçe payı: bağlantılarda küçük bir oynama zaten vardır ve bu, bölüm içinde milimetrik ayar imkânı sağlar. Bir bölümdeki küçük fark, panellere dağıtılarak yutulabilir.
Ara direk kaydırma: bir açıklıkta fark birikmişse, o açıklıktaki direk birkaç milimetre kaydırılarak fark dağıtılır.
Yerleşim kararı: fark akslara birkaç santim olarak yedirilemeyecek kadar büyükse panel kesilmez; hattın serbest ucu ya da henüz sabitlenmemiş bir kapının yeri kaydırılır. Örneğin 52 metrelik bir açıklık 21 panel alır ve 0,5 metrelik fark aks başına yaklaşık 2,4 santim eder; bu yedirilir. 48 metrelik bir açıklıkta ise 20 panelin 2 metrelik farkı aks başına 10 santime çıkar; bu yedirilemez ve hat ucu ya da kapı yeri yeniden planlanır.
Ara dolgu elemanı: iki sabit nokta arasında yerleşimle kapanmayan bir açıklık kalırsa, standart paneli kesmek yerine açıklığa özel ölçüde bir dolgu parçası yapılır. Daha düzgün bir sonuç verir ama ek imalat demektir ve teslim süresine birkaç gün ekler; bu yüzden ancak görünür cephelerde tercih edilir.
Hangisinin kullanılacağı sahada karar verilir; ama hangisinin kullanılabileceği siparişte belirlenir. Yerleşim kaydırılacaksa kapının ve hat ucunun ne kadar oynayabileceği, dolgu yapılacaksa ek imalat baştan konuşulur.
Neden sapma panel keserek kapatılmaz?
Sahada en kolay görünen telafi son paneli kesmektir; ama panel çitte bu yapılmaz.
Fabrikada kaplanan bir panel, bütün halinde korunmuştur. Sahada kesilen her yüzey, kaplamanın kesintiye uğradığı yerdir ve metal orada açıkta kalır. Yıpranma bu noktalardan başlar; kesilen panel ayrıca kenar telini kaybettiği için taşıyıcılığı da azalır.
Bu yüzden sapma sona bırakılmaz, baştan planlanır. Pratik yaklaşım: hat planı çıkarıldığında, sabit noktalar arasındaki açıklıkların 2,5 metreye tam bölünüp bölünmediği kontrol edilir. Bölünmüyorsa panel sayısı yukarı yuvarlanır; fark aks başına birkaç santimse akslara dağıtılır, daha büyükse kapı ya da hat ucu montajdan önce kaydırılır. Kesim uçlarının kaplama açısından neden zayıf kaldığını çit standartları ve kaplama tarifi yazısında ele aldık. Kaplama tarifinin nasıl yazıldığını çit standartları ve kaplama tarifi yazısında ele aldık.
Şartnamede iki ayrı tolerans
Kümülatif sapma tartışmalarının kaynağı çoğu zaman şartnamede yazılmayan iki kalemdir.
Birincisi ürün toleransı: panelin genişlik ve yükseklik ölçüsünde kabul edilen aralık. Bu üreticinin konusudur ve yazılmadığında üretici kendi standart aralığında çalışır — bu tamamen kurala uygundur.
İkincisi hat toleransı: montaj sonunda hattın toplam uzunluğunda kabul edilen sapma. Bu montajın konusudur.
İkisi karıştırıldığında tartışma çıkmaz olmaz: alıcı "paneller kısa gelmiş" der, üretici "toleransın içindeyiz" der ve ikisi de haklıdır. Çünkü asıl eksik olan, hat toleransının hiç tanımlanmamış olmasıdır.
Doğru şartname iki kalemi ayrı ayrı yazar ve hangi ölçümün hangi yöntemle yapılacağını belirtir. Şartnamenin nasıl kurulduğunu panel çit teknik şartnamesi nasıl yazılır yazısında, kabul aşamasında alıcının neyi isteyebileceğini ürün kabul testleri: alıcı neyi isteyebilir yazısında ele aldık.
Numune ile parti farkı sapmayı büyütür
Sapmayı büyüten bir başka etken, malzemenin farklı partilerden gelmesidir.
Aynı üretici, aynı kod ve aynı ölçüyle iki farklı zamanda üretim yaptığında, her parti kendi içinde tutarlı ama diğerinden hafifçe farklı olabilir. Bu fark tek panelde yine görünmez.
Ama iki parti aynı hatta kullanıldığında, birinci partinin sonu ile ikinci partinin başı arasında bir geçiş oluşur. Bu geçiş noktası, sapmanın belirginleştiği yerlerden biridir.
Önlem basittir: tek hatta kullanılacak malzemenin aynı partiden istenmesi ve bunun siparişte yazılması. Ek maliyeti yoktur, yalnız talep edilmesi gerekir.
İkinci önlem, parti geçişinin planlı bir noktaya denk getirilmesidir: örneğin bir köşe ya da kapı gibi hattın zaten kesintiye girdiği bir yer. Kabulde parti bilgisinin kontrolünü gelen malın kabulü: sahada kontrol yazısında ele aldık.
Uzun hatta kontrol noktaları
Yüz panelden uzun hatlarda sapma yönetimi bir yöntem haline gelir.
Uygulamada işe yarayan düzen şudur: hat, sabit noktalara göre bölümlere ayrılır ve her bölüm bağımsız olarak ölçülür. Her bölümün başı ve sonu referansa karşı kontrol edilir; bölüm içinde kalan fark o bölümde dağıtılır.
İkinci adım, kontrol sıklığıdır: her direkte değil, belirli aralıklarda toplam mesafe ölçülür. Fark büyümeye başlamışsa hemen fark edilir ve düzeltme küçük kalır.
Üçüncü adım kayıttır: hangi bölümde ne kadar fark dağıtıldığı not edilirse, hat sonunda toplam durum bilinir ve son bölüm sürpriz üretmez.
Bu üç adım hiçbir ek malzeme gerektirmez; yalnız disiplin ister. Uzun hatlarda ise toplam işçilik süresini de kısaltır, çünkü sona kalan büyük düzeltmeler ortadan kalkar.
Eğimli ve kademeli hatlarda sapma
Eğimli hatta kümülatif sapma iki boyutlu hale gelir: yatay uzunlukta ve düşey kotta.
Panel kademelenerek ilerlediğinde, her kademede küçük bir düşey ayar yapılır. Bu ayarlar da aynı yönde birikirse, hattın sonunda üst hizanın beklenenden farklı bir kotta olduğu görülür.
Buna karşı iki önlem alınır. Birincisi: kademe noktaları önceden belirlenir ve her kademenin kotu planda yazılır — montajda karar verilmez. İkincisi: üst hiza da referansa karşı kontrol edilir; yalnız yatay mesafe değil, panel üst kenarının kotu da belirli aralıklarla ölçülür.
Bu, eğimli hatta düzgün bir görünüm elde etmenin tek yoludur. Eğim ve kademeleme kararlarını duvar üstü çitte ölçü alma ve ankraj payı yazısında da ele aldık; orada kademeleme duvarın kotuna bağlıydı, burada zeminin.
Kabulde sapma nasıl ölçülür?
İş bittiğinde sapmayla ilgili bir itiraz doğarsa, ölçümün nasıl yapılacağı önceden belli olmalıdır.
Toplam uzunluk: hattın iki ucu arasındaki gerçek mesafe, planlanan mesafeyle karşılaştırılır. Şerit metre hat boyunca değil, düz eksen üzerinde çekilir.
Panel ölçüleri: birkaç panel rastgele seçilip ölçülür; hepsi değil, örnekleme yapılır. Ölçümün nerede yapıldığı (kenar mı, orta mı) kayda geçer.
Üst hiza: düz bir bölümde panel üst kenarının kotu birkaç noktadan ölçülür.
Bu üç ölçümün sonucu, şartnamedeki iki toleransla karşılaştırılır. Tolerans yazılı değilse karşılaştırma yapılacak bir ölçüt de yoktur — ve tartışma teknik olmaktan çıkar. Eksik ve hasarlı teslimde izlenecek süreci eksik ve hasarlı sevkiyatta tazmin süreci yazısında ele aldık.
Sıcaklık: ölçüyü değiştiren görünmez etken
Metal, sıcaklıkla genleşir ve soğukla büzülür. Tek bir panelde bu hareket ihmal edilebilir; uzun bir hatta ise ölçülebilir hale gelir.
Bunun iki pratik sonucu vardır. Birincisi montaj anında: yaz ortasında, sıcak bir günde kurulan bir hat, kışın hafifçe büzülür. Bağlantılarda pay bırakılmamışsa bu büzülme gerilim yaratır ve kelepçelerde ya da bağlantı noktalarında zorlanma görülür.
İkincisi ölçüm anında: iki ölçüm farklı sıcaklıklarda yapıldığında küçük bir fark çıkabilir. Kabul ölçümü tartışmalıysa, ölçümün hangi koşulda yapıldığı da not edilmelidir.
Pratik önlem, montajda bağlantı paylarının tamamını tek yöne harcamamaktır. Kelepçe payının bir bölümü hareket için bırakılır; bu hem sıcaklık hareketini karşılar hem ileride ayar imkânı sağlar.
Bu ayrıntı, sahada nadiren konuşulur ama uzun hatlarda mevsim geçişlerinde ortaya çıkan gevşeme ve zorlanmaların bir bölümünü açıklar.
Kim ölçüyor: alıcı mı, uygulayıcı mı?
Sapma tartışmalarının pratik tarafı, ölçümü kimin yaptığıdır.
Uygulayıcı ekip hattı kurarken kendi kontrolünü yapar; bu kontrol montajın parçasıdır. Alıcı ise iş bittikten sonra kabul kontrolü yapar. İkisi farklı amaçlarla ölçer: biri işi tamamlamak, diğeri sonucu doğrulamak için.
Sorun, ikisinin farklı yöntemle ölçmesinden çıkar. Biri hat boyunca şerit metre çeker, diğeri düz eksende ölçer; biri panel kenarından, diğeri direk ekseninden başlar. Aynı hat iki farklı sayı verir ve tartışma sayıların hangisinin doğru olduğuna kayar.
Çözüm, ölçüm yönteminin şartnamede tanımlanmasıdır: nereden nereye, hangi eksende, hangi noktalardan. Bu tek paragraf, kabul aşamasındaki belirsizliği neredeyse tamamen ortadan kaldırır.
Uygulamada işe yarayan bir alışkanlık da şudur: montaj sırasında yapılan ara kontrollerin kısa bir kayda geçirilmesi. İş bittiğinde elde bir ölçüm geçmişi olur ve sonuç tartışmalıysa nereden kaynaklandığı görülebilir.
Küçük işlerde de geçerli mi?
Kümülatif sapma uzun hatların sorunu gibi görünür; kısa hatlarda da ortaya çıkar ama farklı bir biçimde.
Kısa bir bahçe hattında panel sayısı azdır, dolayısıyla birikim de küçüktür. Buna karşılık kısa hatta sabit nokta oranı yüksektir: birkaç panelde bir köşe, bir kapı ya da bir duvar dayanağı gelir.
Bu, sapmanın birikmesine fırsat vermez ama her sabit noktada küçük bir uyum sorunu çıkarabilir. Yani uzun hatta tek büyük fark, kısa hatta birkaç küçük fark olarak görünür.
Pratik sonuç aynıdır: sabit noktalar önce belirlenir, açıklıklar sonra doldurulur. Kısa hatta bu, birkaç dakikalık bir planlama işidir ve montaj gününde hiç sürpriz bırakmaz.
Küçük bahçe hatlarında ölçü almanın ayrıntılarını panel çit metrajı nasıl çıkarılır yazısında ele aldık.
Sipariş ve montaj öncesi kontrol listesi
Kümülatif sapmayı yönetmek için baştan yapılacaklar:
- Sabit noktaları belirleyin: kapı, köşe, duvara dayanan uçlar.
- Açıklıkları hesaplayın: her sabit nokta arası standart panele tam bölünüyor mu?
- Bölünmeyen açıklığı baştan çözün: küçük fark akslara, büyük fark kapı ya da hat ucu yerleşimine; panel kesilmez.
- Tek parti talep edin: aynı hatta parti farkı istemiyorsanız yazılı olarak isteyin.
- Şartnameye iki tolerans yazın: ürün toleransı ve hat toleransı.
- Referans ipi kurun: montajda her direk referansa göre, komşusuna göre değil.
- Kontrol aralığı belirleyin: kaç direkte bir toplam ölçü kontrol edilecek ve kim kaydedecek?
Bu yedi adım, sapmayı sıfırlamaz ama hattın sonunda sürpriz bırakmaz. Fark küçük kalır, planlı bir noktada çözülür ve iki taraf arasında tartışma konusu olmaz.
Tedarikçi seçerken sapmayla ilgili ne sorulur?
Sapma, ürün kalitesinin dolaylı bir göstergesidir; doğrudan sorulabilecek birkaç soru vardır.
"Panel genişliğinde hangi toleransla çalışıyorsunuz?" Cevap verilebiliyorsa üretici kendi aralığını biliyor demektir. Cevap "tam ölçü" ise bu, gerçekçi bir cevap değildir — her üretimde aralık vardır.
"Aynı siparişteki paneller tek partiden mi gelir?" Büyük siparişlerde bu her zaman mümkün olmayabilir; ama sorunun cevabı, geçişin nereye denk geleceğini planlamanızı sağlar.
"Özel ölçü dolgu parçası üretiyor musunuz?" Yerleşimle kapanmayan bir açıklık kalırsa, standart paneli kesmek yerine kaplaması tam bir dolgu parçası istemek kaplama bütünlüğünü korur.
"Kelepçe payı ne kadar?" Bu, montajda elinizde ne kadar ayar imkânı olacağını gösterir.
Dört sorunun da ortak amacı aynıdır: sahada karşılaşacağınız esnekliği önceden bilmek. Tedarikçi bu soruları cevaplayabiliyorsa, kendi üretimini ölçüyor demektir — bu da kabul aşamasında işinizi kolaylaştırır.
Uzun süreli tedarik ilişkilerinde bu tür soruların sözleşmeye girmesi de mümkündür; nasıl kurulduğunu uzun projede fiyat sabitleme ve tedarik sözleşmesi yazısında ele aldık.
Bayilik ve stok tarafında sapma
Stoktan satış yapan bir bayi için kümülatif sapma farklı bir anlam taşır.
Stokta bekleyen malzeme genellikle farklı zamanlarda üretilmiş partilerden oluşur. Müşteriye yapılan bir sevkiyat, farkında olmadan iki-üç parti karışımı olabilir.
Bu, küçük siparişlerde sorun çıkarmaz; ama uzun bir hat için alınan malzemede geçiş noktaları oluşturur. Müşteri hattı kurduğunda farkı görür ve bayiye döner.
Pratik önlem, stok yönetiminde partilerin ayrı tutulması ve büyük siparişlerde tek partiden çıkış yapılmasıdır. Bu mümkün değilse, müşteriye bilgi verilmesi sonradan çıkacak itirazı önler.
Stok ve ürün seti kararlarını çit bayiliği: stok ürün seti ve minimum sipariş yazısında, kademeli fiyat ve adet kırılımını adet kırılımı ve kademeli fiyat yazısında ele aldık.
Özet: sapma kaçınılmaz, sürpriz kaçınılabilir
Panel çitte kümülatif sapma, kusurlu üretimin değil ölçünün doğasının sonucudur: her ölçü bir aralıktır ve paylar aynı yöne alındığında toplanır.
Yönetmenin yolu sapmayı yok etmek değil, hattı bölümlere ayırıp her bölümde referansa dönmektir. Sabit noktalar önce belirlenir, açıklıklar sonra doldurulur, kontrol belirli aralıklarla yapılır.
Şartname tarafında ise iki tolerans ayrı ayrı yazılır: ürünün toleransı ve hattın toleransı. Bu iki satır, sahada çıkacak tartışmaların büyük bölümünü baştan çözer.
Sahada düzgün tamamlanan uzun hatlara bakıldığında ortak nokta daha hassas üretim değildir: sabit noktalar önce işaretlenmiş, hat bölümlere ayrılmış, ölçü referansa karşı alınmış ve kontrol belirli aralıklarla tekrarlanmıştır. Son panelde tıkanan işlerde ise eksik hep aynıdır — hat bir uçtan başlayıp serbestçe ilerlemiş, fark yolda birikmiş ve tamamı en sonda, en esnemeyen noktada önüne çıkmıştır.
Bir de dil meselesi vardır: "paneller kısa gelmiş" cümlesi çoğu zaman yanlış bir teşhistir. Paneller kendi aralığındadır; biriken şey paylardır. Doğru teşhis konduğunda çözüm de doğru yerde aranır — üretimde değil, hattın planlanmasında.
Ürün ölçüleri için panel çit ölçüleri sayfasına, metraj mantığı için panel çit metrajı nasıl çıkarılır yazısına bakabilirsiniz.